Слотовое сверление (Drill Slot)
Что такое сверленый слот и для чего он нужен
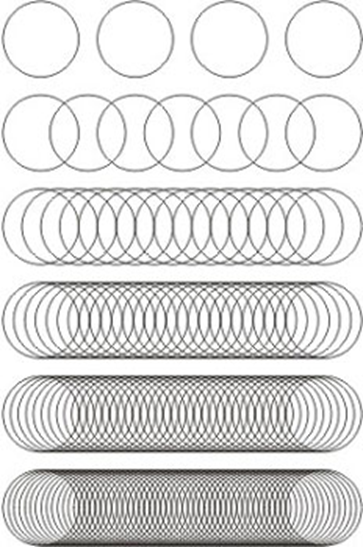
Сверленый слот (Drill Slot) — это технологический метод формирования линейных пазов с последующей металлизацией. Конструктивно такой паз представляет собой группу сильно перекрывающихся отверстий, которые создаются специальным сверлом, движущимся по заданной траектории. Ключевое требование к качеству: неровность стенки паза не должна превышать 12,7 мкм. Это обеспечивает равномерное осаждение меди и высокую надежность металлизированного покрытия.
Почему слотовое сверление лучше фрезеровки
Слот выполняется значительно быстрее, чем фрезерование, особенно когда речь идет об инструментах малого диаметра. Главная причина экономии времени — возможность обрабатывать одновременно пакет заготовок (несколько плат, сложенных в стопку). При фрезеровании малых пазов такая возможность отсутствует или существенно ограничена.
Ключевые технологические преимущества слотового сверления:
-
Оптимальный микрорельеф для металлизации.
Внутренняя поверхность паза приобретает структуру, идеально подходящую для сцепления с медью. Это обеспечивает высокую адгезию гальванического покрытия. -
Отсутствие наволакивания и оплавления смолы.
При фрезеровании стеклотекстолита часто происходит местный нагрев, приводящий к оплавлению связующего (эпоксидной смолы) и образованию наволакивания — тонкой пленки, которая ухудшает адгезию меди. Слотовое сверление практически исключает этот эффект. -
Минимальные заусенцы по меди.
Величина заусенцев на медных слоях на порядок меньше по сравнению с фрезерованием. Это сокращает или полностью исключает ручную зачистку. -
Обработка за один проход.
Паз формируется на всю длину рабочей части инструмента в одно движение, без повторных проходов и коррекции. -
Минимальная ширина паза от 0,6 мм. Это значительно меньше, чем позволяют обычные фрезы.
-
Слотовые сверла не выбрасываются после затупления — они могут быть переточены, что снижает себестоимость инструментальной оснастки.
Специфика инструмента: конструктивные особенности слотовых сверл
Для изготовления металлизированных пазов разной ширины применяются не обычные сверла, а специализированные слотовые сверла (drill slot tools). Они имеют принципиальные конструктивные отличия, которые позволяют эффективно резать материал при движении не вдоль оси, а поперек траектории сверления.
Основные отличия слотовых сверл от стандартных:
-
Усиленная сердцевина. Центральная часть сверла (сердцевина) утолщена по сравнению с обычным сверлом того же диаметра. Это повышает жесткость инструмента и его устойчивость к боковым нагрузкам, которые неизбежно возникают при формировании паза.
-
Иной угол заточки режущей кромки. Геометрия заточки оптимизирована специально для движения сверла вдоль паза, а не для вертикального врезания. Это обеспечивает чистое резание без сколов и заусенцев.
-
Сниженные режимы резания. В отличие от обычного сверления отверстий, слотовые сверла требуют уменьшенных оборотов шпинделя и меньшей скорости подачи. Конкретные числовые значения режимов назначаются технологом индивидуально — в зависимости от типа материала заготовки (например, FR-4, высокотемпературный или высокочастотный ламинат) и диаметра самого инструмента.
Важное уточнение по характеру резания: слотовое сверло режет кромкой, а не острием. Это принципиально отличает его работу от обычного сверления, где основную роль играет центральное острие и поперечная кромка. По характеру движения и нагрузкам слотовое сверло схоже с концевой фрезой, но имеет геометрию, оптимизированную именно для стеклотекстолита (а не для металла или дерева).
Применение по типоразмерам
Для пазов шириной 0,8 мм, 1,0 мм, 1,5 мм и 2,0 мм используются специальные слотовые сверла с перечисленными выше характеристиками.
Когда ширина паза превышает 2,0 мм, специальный инструмент уже не требуется — такие пазы успешно выполняются обычными сверлами без каких-либо технологических затруднений.
Реальный пример повышения производительности
Приведем показательный случай из производственной практики, который наглядно демонстрирует преимущество слотового сверления.
До внедрения технологии: обработка одной закладки (пакета заготовок) велась фрезой 0,8 мм. При этом возможно было обрабатывать только одну плату за раз. Станочное время на одну закладку составляло 1 час 58 минут.
После перехода на слотовое сверло: использовалось слотовое сверло диаметром 1,0 мм. Теперь одна закладка включала уже три заготовки, а станочное время сократилось до 1 часа 24 минут на закладку.
Пересчет на полную загрузку (12 заготовок в закладке): итоговое сокращение времени обработки достигло четырех раз по сравнению с фрезерованием.
Этот пример хорошо показывает, что выигрыш во времени растет пропорционально количеству заготовок в пакете — чем больше серия, тем заметнее эффект.
Обобщенные выводы по эффективности
-
Для одиночных (прототипных) заказов: при изготовлении плат с пазами шириной 1,0 мм время на участке сверловки сокращается в полтора-два раза.
-
Для крупных серий (от 12 заготовок и выше): ускорение достигает четырех раз благодаря возможности обрабатывать пакет заготовок, а не каждую плату по отдельности.
-
Качество металлизации: опытные образцы, изготовленные методом слотового сверления, успешно прошли серьезные испытания — 10 циклов теплового удара в установке горячего лужения (имитация резких перепадов температур при пайке и эксплуатации). При последующем контроле не было обнаружено ни одного случая отслоения металлизации от стенок паза. Это доказывает высокую надежность технологии.
Критическое ограничение: пазы малой ширины
Важно четко понимать: в производственных условиях завода выполнение металлизированных пазов шириной 1,0 мм и менее возможно ТОЛЬКО с использованием технологии слотового сверления. Обычное фрезерование такими малыми диаметрами либо технически нереализуемо при работе с пакетом заготовок, либо не обеспечивает требуемого качества металлизации (приводя к шероховатости, заусенцам или отслоениям). Если вы проектируете узкий паз под металлизацию — закладывайте слотовое сверление с самого начала.
Правила проектирования для заказчиков: как корректно указать слотовое сверление
Чтобы ваш заказ был принят в работу правильно, без искажений и лишних согласований, необходимо соблюсти два обязательных условия.
Первое условие — графическое: нарисовать паз любым удобным способом.
Допустимы три варианта оформления:
-
Вариант А (наиболее предпочтительный): обвести контур будущего паза в слое контура платы (обычно это слой Outline или Contour). Этот способ наиболее однозначно трактуется всеми САПР и технологами.
-
Вариант Б: нарисовать линию соответствующей ширины также в слое контура. Этот способ подходит для простых прямоугольных пазов, где форма очевидна.
-
Вариант В: нарисовать линию в отдельном пользовательском слое (например, назвав слой «Slot» или «Mill_Slots»). Однако в этом случае обязательно указать в бланке заказа имя этого слоя и его назначение — иначе технолог может не заметить специальный слой.
Второе условие — текстовое (самое важное): не полагайтесь только на графику. Всегда письменно в бланке заказа (в комментариях, примечаниях или специальном поле) пропишите явную фразу: «Применить слотовое сверление для всех пазов в соответствии с предоставленными файлами». Это исключает любую двусмысленность и гарантирует, что заказ будет обработан по правильной технологии.
Обязательное конструктивное ограничение: соотношение длины к ширине
Технология слотового сверления накладывает жесткое ограничение на геометрию паза, которое диктуется физикой работы инструмента. Для того чтобы сверло могло сформировать качественный паз и не сломаться, необходимо соблюдать минимальное соотношение длины паза к его ширине не менее 2:1.
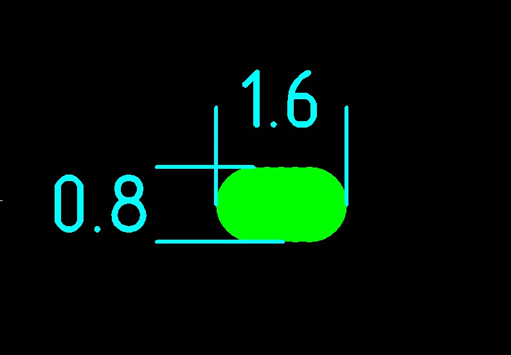
Пример. Для слотового сверла диаметром 0,8 мм (соответственно, ширина готового паза будет 0,8 мм) минимальная допустимая длина паза составляет: 0,8 мм × 2 = 1,6 мм. Если паз короче — например, 1,2 мм при ширине 0,8 мм, — инструмент не сможет корректно отработать траекторию. В таком случае заказ будет автоматически передан на фрезеровку (с соответствующим увеличением срока изготовления и возможным снижением качества металлизации).
Это правило распространяется на все диаметры слотовых сверл (0,8; 1,0; 1,2; 1,5; 2,0 мм). При проектировании всегда проверяйте, чтобы длина паза была не менее удвоенной ширины.
О производственных возможностях завода
Завод печатных плат «ЭлектроКоннект» специализируется на выполнении заказов для предприятий электронной промышленности. Изготовление печатных плат на заказ включает использование современных технологий, в том числе HDI (High Density Interconnection — высокоплотный монтаж). Это позволяет реализовывать проекты с микропереходами (microvias) и тончайшими проводниками: достигается ширина проводника и зазора менее 0,1 мм. Такие возможности особенно востребованы в миниатюрных и многофункциональных устройствах — от носимой электроники до бортовых систем.
На всех этапах производства ведется строгий контроль параметров — от входного контроля материалов (проверка толщины фольги, класса горючести, диэлектрических свойств) до финишной электрической тестировки (прозвонка цепей на соответствие исходному файлу). Заказать печатные платы можно с различными сроками готовности, включая срочное изготовление — условия оговариваются индивидуально.